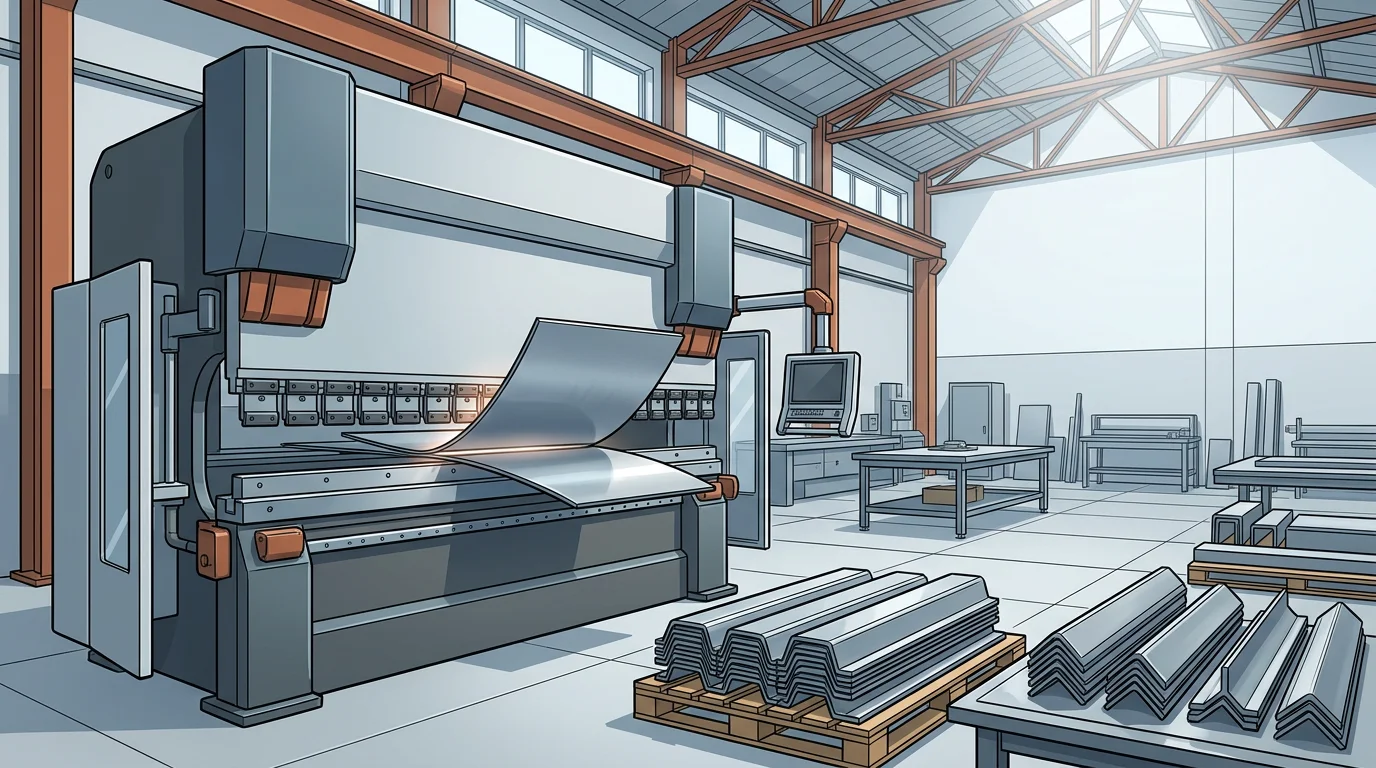
Abkant büküm, sac metal parçaların belirlenen açı ve ölçülerde şekillendirilmesini sağlayan hassas bir metal işleme yöntemidir.
Üretim sektöründe düz bir sac levhanın işlevsel bir parçaya dönüşmesi çoğu zaman kesimle başlar, ancak parçaya gerçek formunu kazandıran işlem bükümdür. Bu aşamada kullanılan abkant pres; üst kalıp ile alt kalıp arasına yerleştirilen sac üzerine kontrollü kuvvet uygular. Böylece malzeme, teknik resimde belirtilen büküm çizgisi boyunca istenen açıya getirilir.
Abkant büküm işlemi; makine gövdelerinden elektrik panolarına, raf sistemlerinden otomotiv parçalarına kadar çok geniş bir üretim alanında kullanılır. İşlemin temel amacı yalnızca sacı kıvırmak değildir. Doğru açı, ölçü tekrarı, yüzey kalitesi ve montaj uyumu birlikte sağlanmalıdır. Bu nedenle başarılı bir büküm uygulaması; uygun makine, doğru kalıp seçimi, malzeme bilgisi ve deneyimli operatörün birlikte çalışmasını gerektirir.
Abkant Pres Nasıl Çalışır?
Abkant presin çalışma prensibi, koç üzerine bağlı üst kalıbın aşağı hareket ederek sacı alt kalıbın kanalına doğru itmesine dayanır. Uygulanan kuvvet arttıkça sac plastik deformasyona uğrar ve yeni formunu korur. CNC kontrollü makinelerde arka dayama, strok mesafesi, büküm sırası ve açı telafisi program üzerinden yönetilebilir. Bu yapı, aynı parçanın yüksek adetlerde daha tutarlı biçimde üretilmesini sağlar.
Bükümden önce sacın kalınlığı, cinsi, lif yönü, büküm boyu ve hedeflenen iç yarıçap değerlendirilir. Ardından uygun V kanal açıklığı ve üst kalıp belirlenir. Parça arka dayamaya yerleştirilir, güvenlik kontrolleri yapılır ve programlanan strok uygulanır. İlk parça ölçümü sonrasında gerekiyorsa açı veya dayama düzeltmesi gerçekleştirilir.
Önemli: Sac, yük kaldırıldıktan sonra bir miktar eski formuna dönme eğilimi gösterir. Geri esneme olarak adlandırılan bu davranış; malzeme türü, kalınlık ve büküm yarıçapına göre değişir. CNC açı düzeltme sistemleri ve doğru operatör ayarı, bu farkın kontrol altında tutulmasına yardımcı olur.
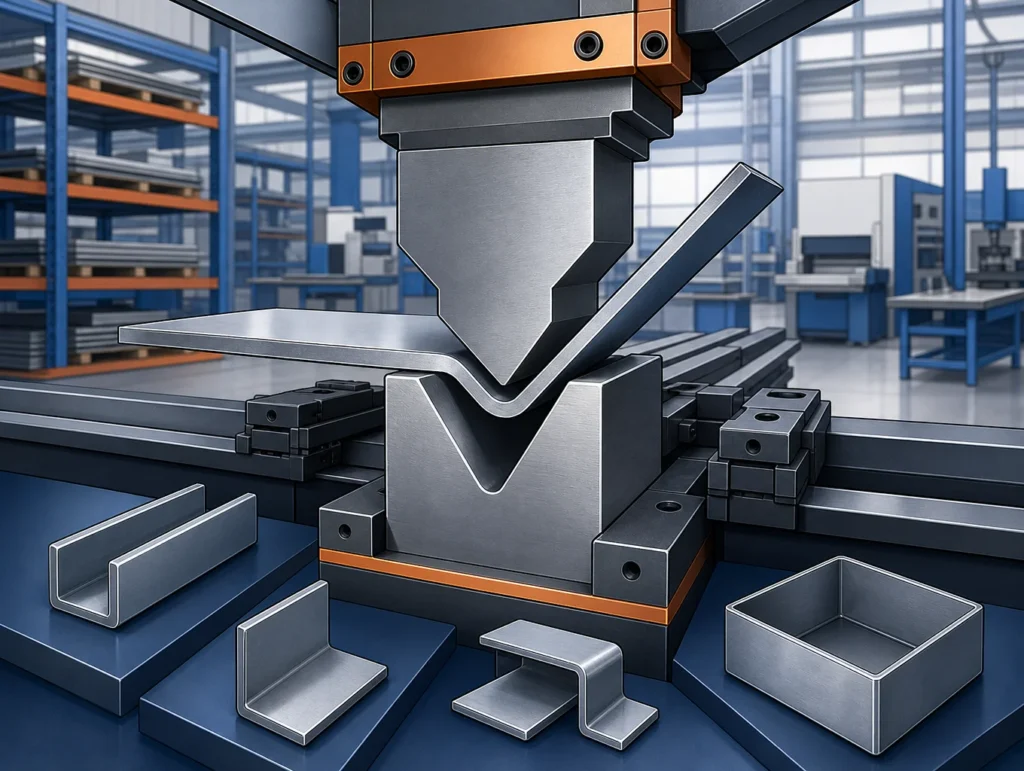
Abkant Büküm Yöntemleri
Abkant büküm işlemi, hedeflenen açıya, parça geometrisine ve üretim toleransına göre farklı yöntemlerle uygulanabilir. En sık kullanılan yöntemler havada büküm, tabana oturtarak büküm ve ezme bükümdür.
Havada Büküm
Havada bükümde sac, alt kalıbın tabanına tamamen oturtulmadan üç temas noktası arasında şekillendirilir. Farklı açılar, koç hareketi değiştirilerek aynı kalıp setiyle elde edilebilir. Esnek ve yaygın bir yöntemdir; ancak geri esneme hesabının doğru yapılması gerekir.
Tabana Oturtarak Büküm
Bu yöntemde sac, alt kalıp yüzeyine daha fazla temas edecek şekilde bastırılır. Açı tekrarlanabilirliği havada büküme göre daha yüksek olabilir. Buna karşılık kullanılan kalıp açısı ve açıklığı üretilecek forma daha doğrudan bağlıdır.
Ezme Büküm
Ezme bükümde parça yüksek kuvvetle kalıp geometrisine bastırılır. Geri esneme düşük seviyeye iner ve keskin açılar üretilebilir. Fakat yüksek tonaj ihtiyacı, kalıp aşınması ve malzeme üzerindeki iz riski nedeniyle her iş için tercih edilmez.
Abkant Bükümün Avantajları Nelerdir?
Abkant büküm, farklı ölçü ve geometrilerdeki sac parçaların hızlı biçimde şekillendirilmesine olanak tanır. CNC programlama sayesinde tekrarlı üretimlerde ölçü standardı korunabilir; doğru planlama ile prototipten seri üretime kadar farklı adetlere uyum sağlanabilir.
Hassas üretim: Doğru takım ve programla açı ile ölçü toleransları kontrol edilebilir.
Yüksek tekrarlanabilirlik: Aynı program, aynı malzeme ve aynı takım koşullarında tutarlı sonuç alınabilir.
Tasarım esnekliği: U, V, Z ve kutu benzeri çok sayıda form üretilebilir.
Düşük ek işlem ihtiyacı: Tek parçalı bükümlü tasarımlar, bazı kaynaklı birleşimlerin azaltılmasına yardımcı olabilir.
Verimli üretim: Doğru büküm sırası ve takım planı çevrim süresini kısaltabilir.
Hangi Malzemeler Abkantta Bükülebilir?
Abkant makinelerinde siyah sac, paslanmaz çelik, galvanizli sac, alüminyum ve uygun alaşımlı levhalar bükülebilir. Ancak her malzemenin akma dayanımı, sertliği ve geri esneme davranışı farklıdır. Aynı kalınlıktaki iki farklı metal için gerekli tonaj ve büküm payı aynı olmayabilir.
Paslanmaz çelik genellikle daha yüksek kuvvet ve daha dikkatli yüzey koruması ister. Alüminyum daha düşük yoğunluklu olsa da alaşımına ve temper durumuna bağlı olarak çatlamaya karşı hassas olabilir. Galvanizli sacda ise kaplamanın zarar görmemesi için kalıp yüzeyi, büküm yarıçapı ve sürtünme dikkate alınmalıdır.
Abkant Büküm Nerelerde Kullanılır?
Sac metalin bulunduğu hemen her sektörde abkant bükümle üretilmiş parçalara rastlanır. Elektrik ve elektronik sektöründe pano gövdeleri, kabinler ve muhafazalar; makine imalatında kapaklar, şaseler ve koruyucu parçalar; yapı sektöründe cephe elemanları, profiller ve bağlantı parçaları bu yöntemle şekillendirilebilir.
Otomotiv ve yan sanayide braketler, destek parçaları ve gövde bileşenleri; endüstriyel mutfaklarda paslanmaz tezgâh ve kabin parçaları; depolama sistemlerinde raf, konsol ve taşıyıcı elemanlar abkant bükümün yaygın kullanım örnekleridir. Havalandırma kanalları, reklam uygulamaları, asansör parçaları ve özel metal mobilyalar da önemli kullanım alanları arasındadır.
Kaliteli Abkant Büküm İçin Dikkat Edilmesi Gerekenler
Büküm kalitesini yalnızca kullanılan makine belirlemez. Açınım hesabından kalıp seçimine, işlem sırasından son ölçüme kadar her aşamanın birlikte planlanması gerekir.
Doğru Büküm Payı ve Açınım Hesabı
Bükülen sacın iç ve dış yüzeylerinde farklı gerilmeler oluşur. Bu nedenle düz parça ölçüsü, yalnızca kenar boylarının toplanmasıyla bulunmaz. Büküm yarıçapı, sac kalınlığı, açı ve nötr eksenin konumu hesaba katılmalıdır. Hatalı açınım hesabı, parça büküldükten sonra toplam ölçünün kaçmasına neden olur.
Uygun Kalıp ve Tonaj Seçimi
Kanal açıklığı, büküm yarıçapını ve ihtiyaç duyulan kuvveti doğrudan etkiler. Yetersiz tonaj parçanın hedef açıya ulaşmasını engelleyebilir; gereğinden yüksek kuvvet ise makineye, takıma veya malzemeye zarar verebilir. Parça boyu boyunca gereken toplam kuvvet, makinenin kapasitesiyle karşılaştırılmalıdır.
Büküm Sırası ve Çarpışma Kontrolü
Birden fazla büküm içeren parçalarda işlem sırası kritik önemdedir. Yanlış sıra, daha önce bükülen flanşın kalıba veya makine gövdesine çarpmasına yol açabilir. CNC simülasyonu ve deneyimli proses planlaması, çarpışma riskini ve gereksiz parça çevirmelerini azaltır.
Ölçüm ve Kalite Kontrol
İlk numune üretildikten sonra açı, flanş ölçüsü, delik konumu, yüzey durumu ve parça düzlemselliği kontrol edilmelidir. Seri üretimde belirlenen aralıklarla ölçüm yapılması; malzeme partisi, takım aşınması veya sıcaklık gibi değişkenlerden kaynaklanan sapmaların erken fark edilmesini sağlar.
Abkant Büküm ile Silindir Büküm Arasındaki Fark
Abkant pres, belirli bir çizgi boyunca açılı ve keskin bükümler oluşturmak için kullanılır. Silindir büküm ise levhayı rulolar arasından geçirerek geniş yarıçaplı, dairesel veya konik formlar üretir. Kutu, kanal ve köşeli profil benzeri parçalar için abkant; tank gövdesi, boru veya silindirik kaplama gibi parçalar için silindir büküm daha uygundur. Projenin geometrisi, malzeme kalınlığı ve istenen yarıçap doğru yöntemi belirler.
Abkant Büküm Fiyatları Nasıl Belirlenir?
Abkant büküm fiyatı tek bir ölçüte bağlı değildir. Sacın türü ve kalınlığı, parça boyu, büküm adedi, gereken tonaj, tolerans beklentisi, özel takım ihtiyacı ve sipariş miktarı maliyeti etkiler. Çok bükümlü veya sıkı toleranslı parçalar daha fazla programlama, kurulum ve ölçüm süresi gerektirebilir.
Sağlıklı fiyatlandırma için teknik resim, malzeme bilgisi, adet, yüzey beklentisi ve toleransların teklif aşamasında paylaşılması gerekir. Üç boyutlu model veya doğru açınım dosyası da üretim planlamasını hızlandırabilir. Yalnızca dış ölçü verilmesi, büküm yarıçapı ve malzeme davranışı nedeniyle yanlış maliyet veya üretim riski doğurabilir.
Doğru Abkant Büküm Hizmeti Nasıl Seçilir?
Hizmet sağlayıcı seçerken yalnızca makine tonajına bakmak yeterli değildir. Üreticinin çalışabildiği maksimum büküm boyu, takım çeşitliliği, CNC altyapısı, ölçüm ekipmanları ve kalite kontrol yaklaşımı birlikte değerlendirilmelidir. Benzer malzeme ve geometrideki üretim deneyimi, özellikle hassas veya tekrarlı işlerde önemli avantaj sağlar.
Demirdükkanı, sac metal ihtiyaçlarında doğru malzeme ve üretim yöntemi seçiminin projenin toplam başarısını etkilediğini bilir. Teknik resmin üretilebilirlik açısından değerlendirilmesi, uygun toleransların belirlenmesi ve ihtiyaç duyulan miktara göre sürecin planlanması; zaman, maliyet ve kalite dengesinin kurulmasına yardımcı olur.
Abkant büküm; düz sac levhaları hassas, dayanıklı ve montaja uygun parçalara dönüştüren temel bir imalat sürecidir. Başarılı sonuç; malzeme özelliklerinin doğru okunmasına, açınım hesabına, uygun kalıp ve tonaj seçimine, doğru büküm sırasına ve düzenli kalite kontrolüne bağlıdır. Proje gereksinimleri üretim öncesinde netleştirildiğinde hem fire hem de yeniden işleme riski azalır.
Sac metal projeniz için abkant büküm ihtiyacını belirlerken teknik resim, malzeme, kalınlık, adet ve tolerans bilgilerini birlikte değerlendirin. Doğru planlanan süreç, parçaların sonraki kaynak, montaj ve yüzey işlemlerine sorunsuz biçimde ilerlemesini sağlar.