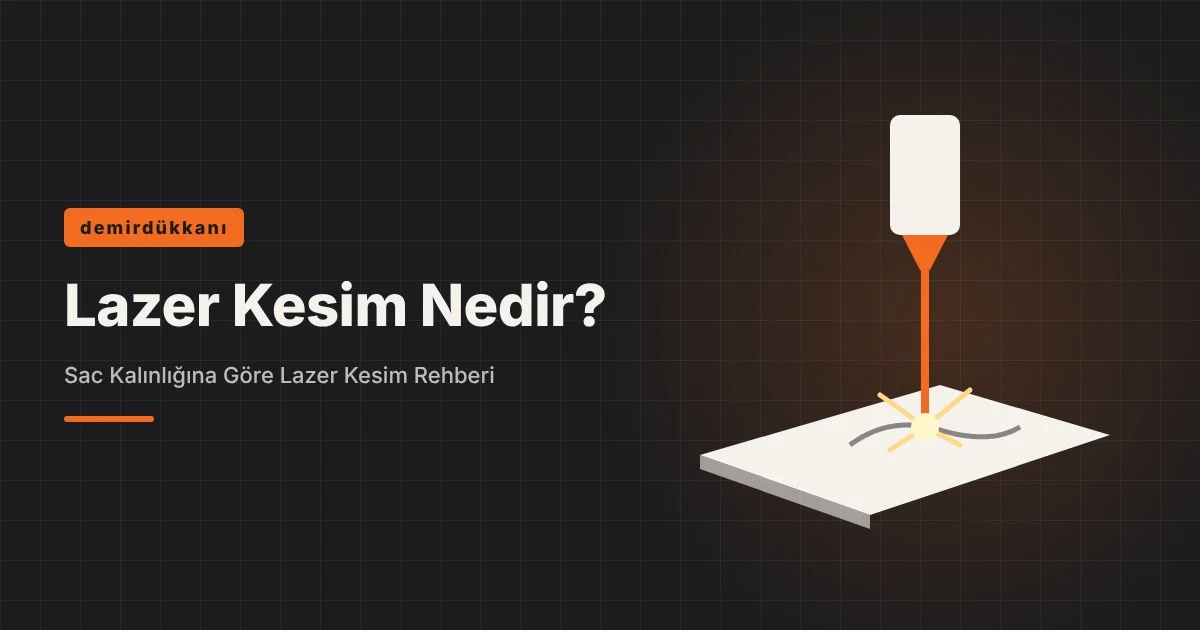
Lazer kesim, yüksek enerjili ve odaklanmış bir ışın demetiyle metal sacı eriterek veya buharlaştırarak bilgisayar kontrollü biçimde kesme yöntemidir. Lazer kesim; dar kesim aralığı, temiz kenar ve yüksek ölçü hassasiyeti sayesinde ince ve orta kalınlıktaki saclarda en çok tercih edilen kesim teknolojisidir. Hangi kalınlığa kadar verimli çalıştığı ise makinenin gücüne, malzemenin cinsine ve kullanılan kesim gazına göre değişir.
Lazer Kesim Nasıl Çalışır?
Lazer kaynağında üretilen ışın, aynalar veya fiber kablo aracılığıyla kesim kafasına taşınır ve bir mercekle çok küçük bir noktaya odaklanır. Bu noktada oluşan yoğun ısı malzemeyi anında eritir. Aynı anda nozuldan üflenen yardımcı gaz, eriyen metali kesim boşluğundan dışarı atar. CNC kontrol ünitesi ise kesim kafasını çizimdeki yörüngeye göre milimetrik olarak hareket ettirir.
Bu sayede delik, kanal, iç köşe ve karmaşık kontur gibi geometriler kalıp gerektirmeden tek seferde kesilebilir. Seri üretimde de tek parça numune üretiminde de aynı programla çalışılabilmesi, yöntemi esnek kılan en önemli özelliktir.
Fiber Lazer ve CO2 Lazer Arasındaki Farklar
Endüstriyel sac işlemede iki temel lazer kaynağı kullanılır. Bugün metal kesimde fiber lazer büyük ölçüde standart hale gelmiş olsa da CO2 lazerin de kendine özgü kullanım alanları vardır.
- Fiber lazer: Dalga boyu kısa olduğu için metal yüzeyler ışını daha iyi emer. İnce ve orta kalınlıktaki saclarda çok yüksek kesim hızı sunar, enerji verimliliği yüksektir ve bakım ihtiyacı görece azdır. Alüminyum, pirinç ve bakır gibi parlak, yansıtıcı metallerde de başarılıdır.
- CO2 lazer: Daha uzun dalga boyuna sahiptir. Kalın saclarda pürüzsüz kenar kalitesi verebilir; ayrıca ahşap, akrilik ve plastik gibi metal dışı malzemeleri de kesebilir. Buna karşın enerji tüketimi ve bakım gereksinimi fiber sistemlere göre daha fazladır.
Metal sac ve boru-profil işleri için çoğu atölye fiber lazeri tercih eder. Maksimum kesim kalınlığı ise her iki teknolojide de doğrudan kaynak gücüyle ilişkilidir; daha yüksek güçlü bir makine aynı malzemede daha kalın sacı daha hızlı kesebilir.
Kesim Gazı Seçimi: Oksijen mi, Azot mu?
Kesimde kullanılan yardımcı gaz, hem kesim hızını hem de kenar kalitesini belirler. Yanlış gaz seçimi, sonraki kaynak veya boya işlemlerinde sorun yaratabilir.
Oksijen ile kesim
Oksijen, siyah sacda (karbon çeliği) ekzotermik bir reaksiyon oluşturarak kesime ek enerji katar. Böylece daha kalın saclar görece düşük güçle kesilebilir. Kesim kenarında ince bir oksit tabakası oluşur; bu tabaka, boya öncesinde temizlenmesi gerekebilecek bir yüzeydir.
Azot ile kesim
Azot reaksiyona girmeyen bir gazdır ve eriyiği yalnızca mekanik olarak üfler. Paslanmaz çelik ve alüminyumda oksitsiz, parlak ve doğrudan kaynağa uygun bir kenar sağlar. Daha yüksek basınç ve gaz tüketimi gerektirir, ancak estetik ve korozyon direnci önemli olan parçalarda tercih edilir. Bazı ince siyah sac uygulamalarında da hız ve temiz kenar için azot kullanılabilir.
Malzeme Türüne ve Sac Kalınlığına Göre Lazer Kesim
Kesim performansı her malzemede aynı değildir. Isı iletkenliği, yansıtıcılık ve yüzey kaplaması sonucu doğrudan etkiler.
| Malzeme | Tercih edilen gaz | Dikkat edilecek nokta |
|---|---|---|
| Siyah sac (DKP, HRP) | Oksijen, ince saclarda azot | Kalınlık arttıkça hız düşer, kenarda oksit oluşur |
| Paslanmaz çelik | Azot | Oksitsiz kenar için gaz basıncı önemlidir |
| Alüminyum | Azot | Yansıtıcı ve iletken olduğu için fiber lazer avantajlıdır |
| Galvaniz sac | Azot veya oksijen | Çinko kaplama kenarda bir miktar buharlaşır, iyi havalandırma gerekir |
Genel kural şudur: aynı makinede alüminyum ve paslanmazın kesilebildiği en yüksek kalınlık, siyah saca göre daha düşüktür. Makinenizin veya hizmet aldığınız firmanın güç değerine göre kalınlık sınırını önceden teyit etmek, projede sürpriz yaşamamanızı sağlar.
Lazer, Plazma ve Su Jeti Kesim Karşılaştırması
Her kesim yöntemi farklı bir ihtiyaca cevap verir. Doğru yöntemi seçmek, maliyet ve kaliteyi aynı anda optimize etmenin yoludur.
| Kriter | Lazer | Plazma | Su jeti |
|---|---|---|---|
| Hassasiyet | Çok yüksek | Orta | Yüksek |
| İdeal kalınlık aralığı | İnce ve orta | Orta ve kalın | Çok geniş |
| Isıdan etkilenen bölge | Dar | Geniş | Yok (soğuk kesim) |
| Kesim hızı | İnce sacda çok hızlı | Kalın sacda hızlı | Yavaş |
| Kenar kalitesi | Temiz, çapaksız | Hafif konik, çapak olabilir | Pürüzsüz, hafif konik |
Kalın levhalarda hız ve ekonomi öncelikliyse plazma kesim mantıklı bir seçenektir. Hassas ölçü, küçük delik ve detaylı kontur gereken parçalarda ise lazer öne çıkar. Isıya duyarlı malzemeler veya metal dışı kompozitler için su jeti değerlendirilebilir.
DXF ve DWG Çizim Hazırlığı İçin İpuçları
Kesimin kalitesi, makineye gönderilen çizimin temizliğiyle başlar. Hatalı bir dosya, makinede gereksiz hareketlere, tekrar kesimlere ve ölçü sapmalarına yol açar.
- Çizimi 1:1 ölçekte ve milimetre biriminde kaydedin.
- Konturların kapalı olduğundan, üst üste binen veya kopuk çizgi bulunmadığından emin olun.
- Ölçü çizgilerini, yazıları, antet ve tarama gibi kesimle ilgisi olmayan öğeleri ayrı katmana alın veya silin.
- Delik çapını sac kalınlığından küçük tutmamaya çalışın; çok küçük delikler kenar kalitesini bozabilir.
- Kesilecek parçaların arasında yeterli boşluk bırakın, köprü veya mikro bağlantı istiyorsanız belirtin.
- Malzeme cinsi, kalınlık ve adet bilgisini dosyayla birlikte iletin.
Büküm yapılacak parçalarda açınım ölçüsünün doğru hesaplanması da kritik önem taşır; lazer kesim sonrası abkant büküm planlanıyorsa açınımı üretici ile birlikte kontrol etmek en güvenli yoldur.
Lazer Kesimin Avantajları ve Sınırları
Bu yöntemin en büyük artıları kalıpsız üretim, tekrarlanabilir hassasiyet ve dar ısıdan etkilenen bölgedir. Kenarlar çoğu zaman ek işlem gerektirmeden kaynağa veya büküme hazırdır. Sınırları ise çok kalın levhalarda hızın düşmesi ve yansıtıcı metallerde uygun makine seçiminin şart olmasıdır. Bu sınırlar, projeye göre plazma veya farklı yöntemlerle kolayca tamamlanabilir.
Sıkça Sorulan Sorular
Lazer kesim kaç mm sacı keser?
Kesilebilecek maksimum kalınlık makinenin gücüne, malzeme türüne ve kesim gazına göre değişir. Siyah sacda ulaşılan kalınlık genellikle paslanmaz ve alüminyuma göre daha yüksektir. Kesin değer için hizmet alacağınız firmanın makine kapasitesini sormanız gerekir.
Galvaniz sac lazerle kesilir mi?
Evet. Galvaniz sac lazerle sorunsuz kesilebilir. Kesim sırasında kenardaki çinko kaplama bir miktar buharlaşır; bu nedenle kesim alanında iyi bir duman emiş sistemi bulunmalıdır.
Lazer kesim için hangi dosya formatı gerekir?
En yaygın kullanılan formatlar DXF ve DWG’dir. Çizimin 1:1 ölçekte, kapalı konturlarla ve gereksiz öğelerden arındırılmış şekilde hazırlanması gerekir.
Lazer kesim mi plazma kesim mi daha uygundur?
Hassasiyet ve temiz kenar öncelikliyse lazer, kalın levhada hız ve ekonomi öncelikliyse plazma daha uygundur. Karar verirken parça geometrisi ve sac kalınlığı birlikte değerlendirilmelidir.
2006’dan bu yana Dudullu’da hizmet veren demirdükkanı, Karaelmas Çelik güvencesiyle sac, boru ve profil kesiminde projelerinize çözüm sunar. Çiziminizi hazırladıysanız lazer kesim hizmetimiz için bizimle iletişime geçin, ihtiyacınıza en uygun yöntemi birlikte belirleyelim.